لوله DINSENبر تجارت خط لوله تمرکز دارد. با تجربه غنی و فناوری پیشرفته، محصولات آن شامل لولههای چدن نشکن، لولههای چدنی (همچنین با نام لوله SML)، اتصالات لوله و کوپلینگ و غیره است که به طور گسترده در زیرساختها، ساخت و ساز، آبرسانی، هتل، فرودگاه و انرژی مورد استفاده قرار میگیرند. این شرکت ارائه دهنده خدمات قابل اعتماد خط لوله برای بسیاری از پروژههای بزرگ است.
فرآیند تولید خط لوله
1.ذوب مواد اولیه
چدن خام ماده اولیه برای تولید لوله و اتصالات.
لوازم جانبی به آهن شماره ۱۵ و لولهها به آهن شماره ۲۰ نیاز دارند.
تصویر زیر یک کوره الکتریکی است که از برق برای گرم کردن آهن نان و تبدیل آن به آهن مذاب استفاده میکند.
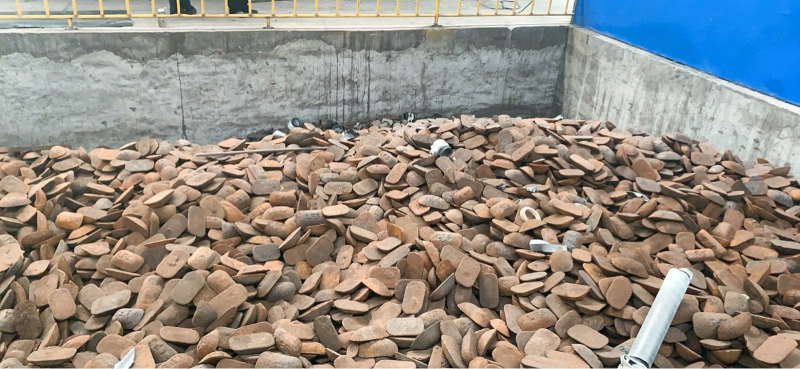
چدن
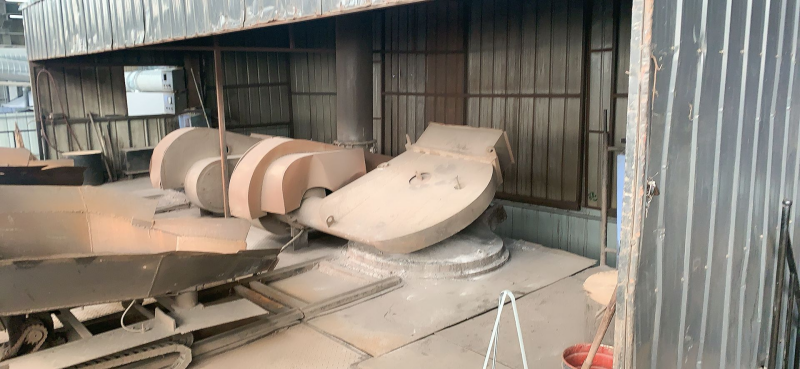
کوره الکتریکی
2.ریختهگری گریز از مرکز
در صورت نیاز، قالب لوله با قطر مربوطه را برای سانتریفیوژ از قبل تعویض کنید.
آهن مذاب از داخل به خارج از طریق کانال جریان به داخل قالب سانتریفیوژ چرخان با سرعت بالا تزریق میشود.
مقدار آهن مذاب با توجه به قطر لوله ریختهگری محاسبه میشود.
پس از شکلدهی و خنک شدن لوله، آن را از قالب لوله بیرون میکشند و بازرس کیفیت ظاهر آن را بررسی و وزن میکند. افراد واجد شرایط به کارهای بعدی ادامه میدهند.
قالب لوله بزرگتر از ۳ متر است که برای برش قسمتهای ناهموار سر یا دم لوله در آینده مناسب است.
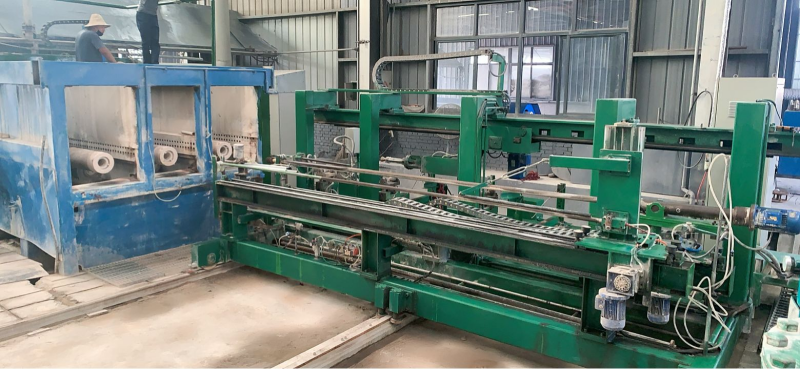
سانتریفیوژ
۳. برش، بازرسی و پرداخت لوله
پس از انتخاب لولههای واجد شرایط، کارگران قسمتهای ناهموار سر و ته لوله را برش میدهند تا طول مؤثر لوله در حد ۳ متر باقی بماند.
پس از اتمام برش، بازرسی دیگری انجام خواهد شد تا لولههایی با ضخامت دیواره ناهموار و تغییر شکل بیضوی برای ذوب مجدد انتخاب شوند.
پولیش کاری مستلزم پولیش زدن هم در داخل و هم در خارج لوله است تا از صاف و مناسب بودن سطح داخلی و خارجی برای رنگآمیزی بعدی اطمینان حاصل شود.
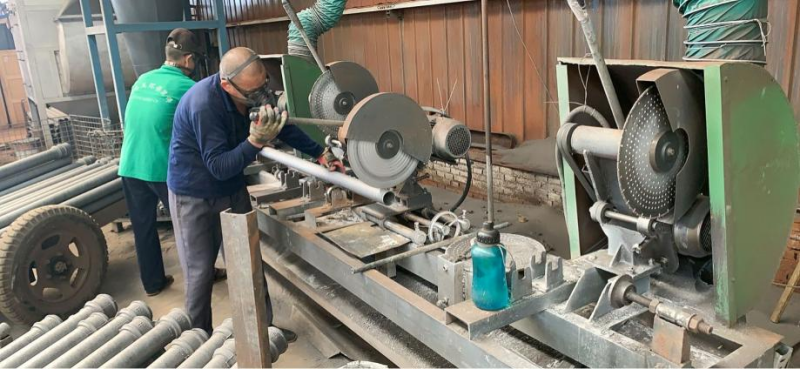
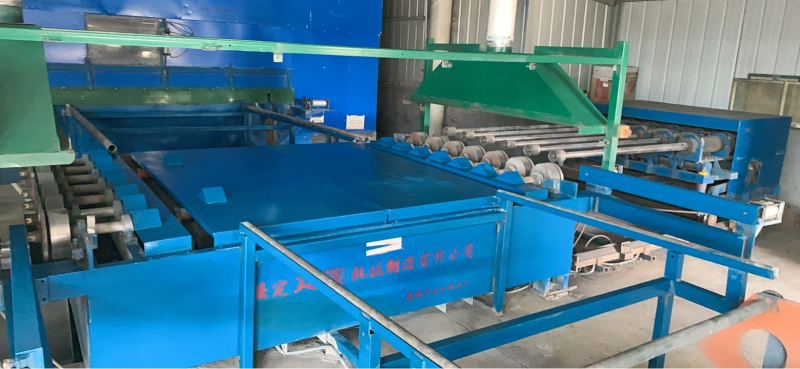
دستگاه سنگ زنی
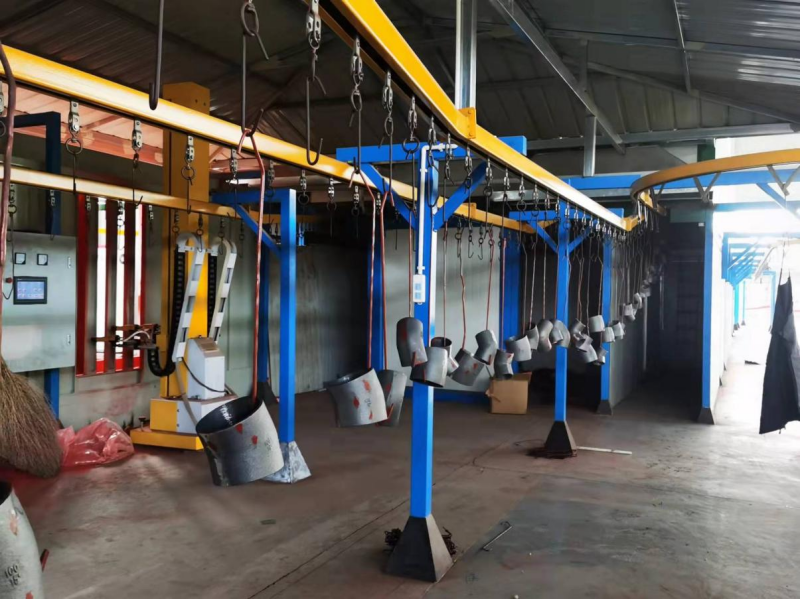
۴. پاشش داخلی و خارجی
دیواره داخلی لوله صیقل داده شده باید به طور ویژه صاف و تمیز نگه داشته شود. پس از خشک شدن و حرارت دادن، دیواره داخلی با ضد زنگ درمان می شود، یعنی با رنگ اپوکسی زرد اسپری می شود.
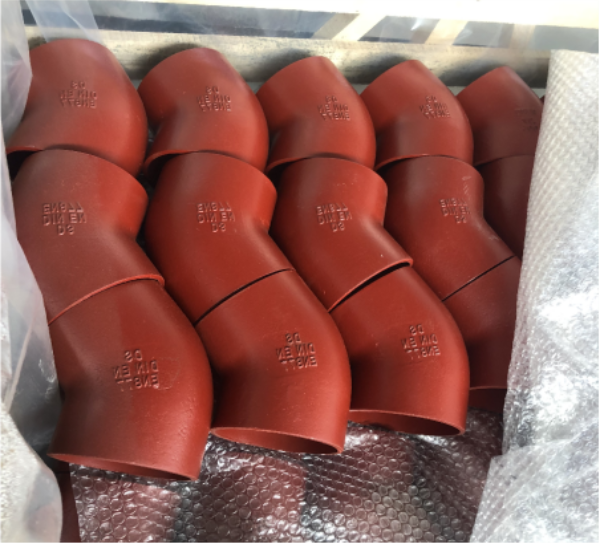
همین عملیات در قسمت بیرونی نیز انجام میشود و با رنگ اپوکسی قهوهای مایل به قرمز اسپری میشود.
کارخانه به طور منظم از محصولات نمونهبرداری و بررسیهای موردی انجام میدهد تا اطمینان حاصل شود که ویژگیهای محصول مطابق با الزامات EN877 است.
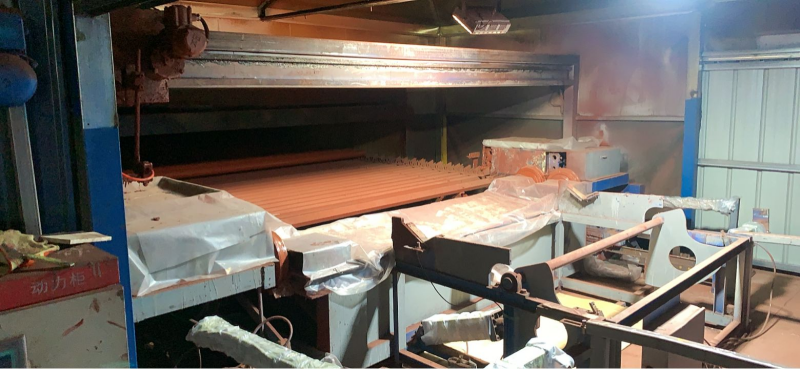
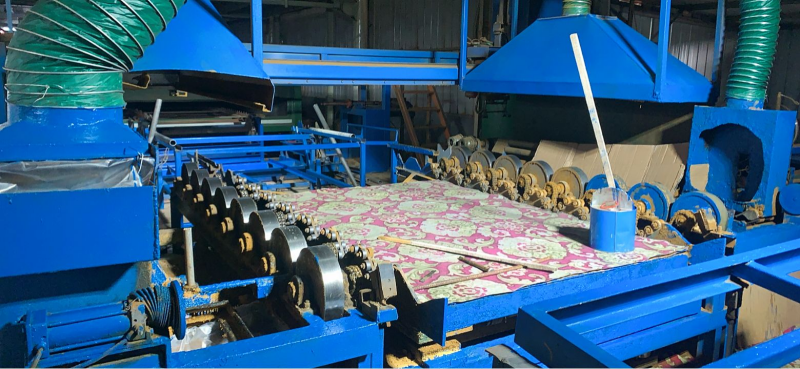
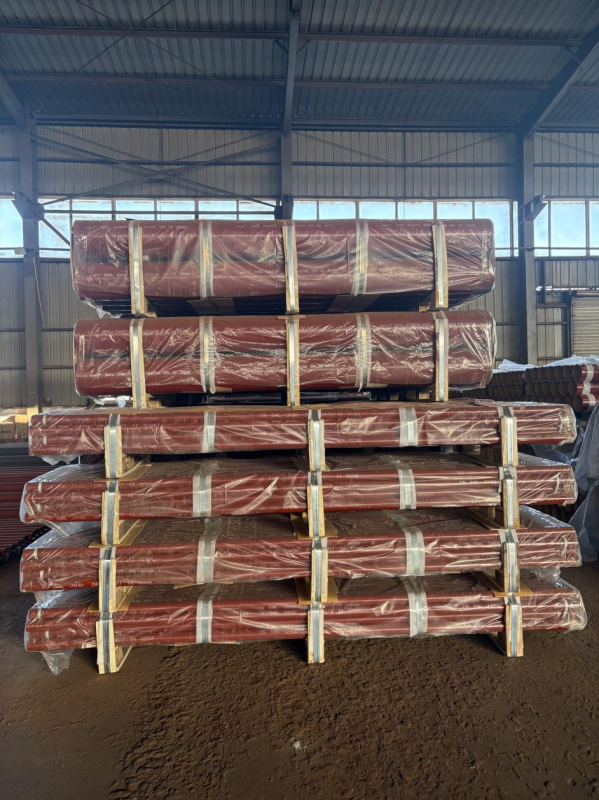
5. خشک کردن، هرس کردن، سمپاشی، بسته بندی
پس از پاشیدن رنگ به داخل و خارج، لوله خشک خواهد شد تا چسبندگی رنگ تضمین شود.
پس از خشک شدن، کارگران رنگ روی لوله، به خصوص دو سر آن را ترمیم میکنند تا پوشش و زیبایی رنگ تضمین شود.
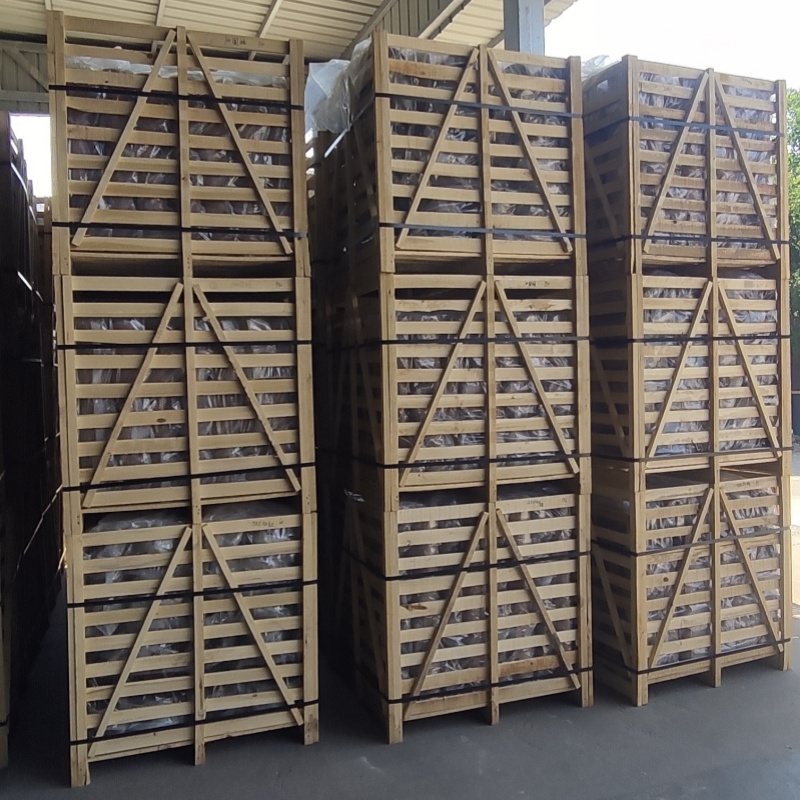
در نهایت، لوله با علامت تجاری مشتری اسپری شده و طبق عادات مشتری بسته بندی می شود.
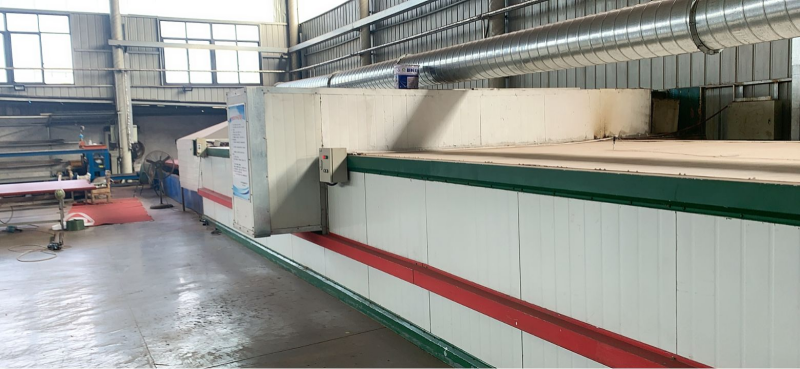
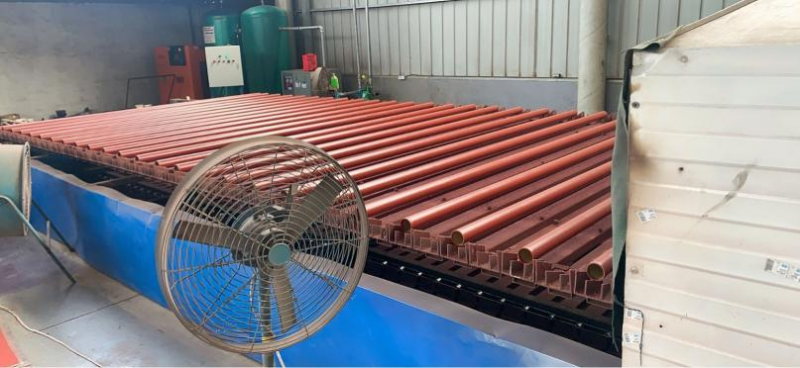
خشک کن
فرآیند تولید لوازم جانبی
۱. آمادهسازی قالب
DINSEN در حال حاضر قالبهایی از همه مدلها و مشخصات دارد. هر بار که کارخانه تولید را ترتیب میدهد، شماره ریختهگری و دسته در قالب باید تغییر کند و سپس کارگران میتوانند پس از دریافت قالب، تولید را شروع کنند.
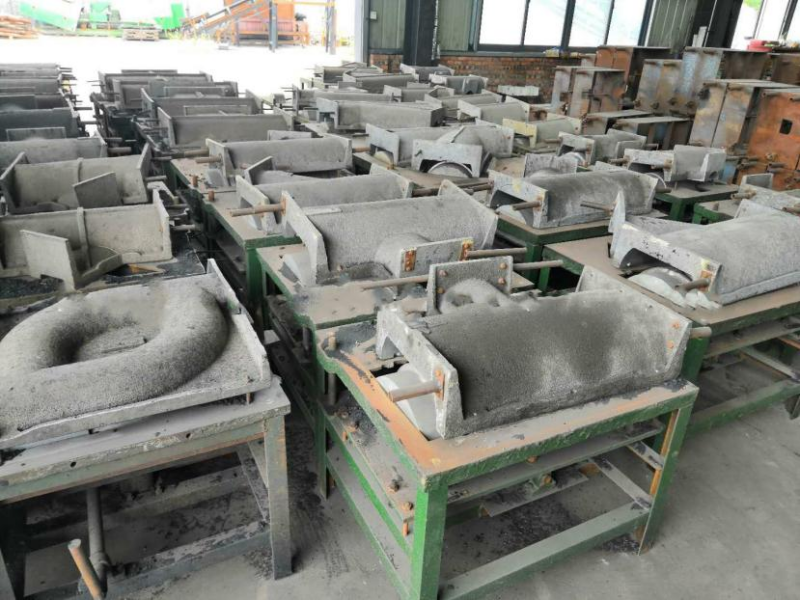
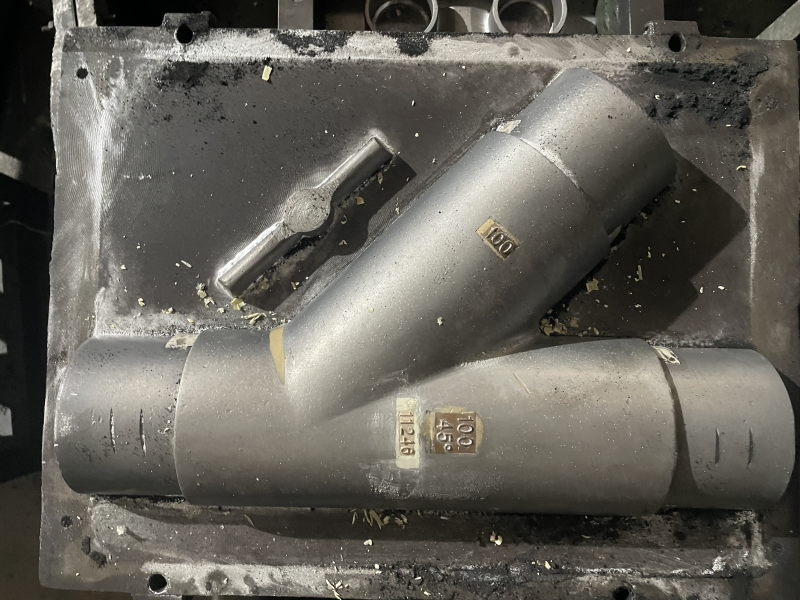
2. ریختن دستی، خط تولید لوله خودکار
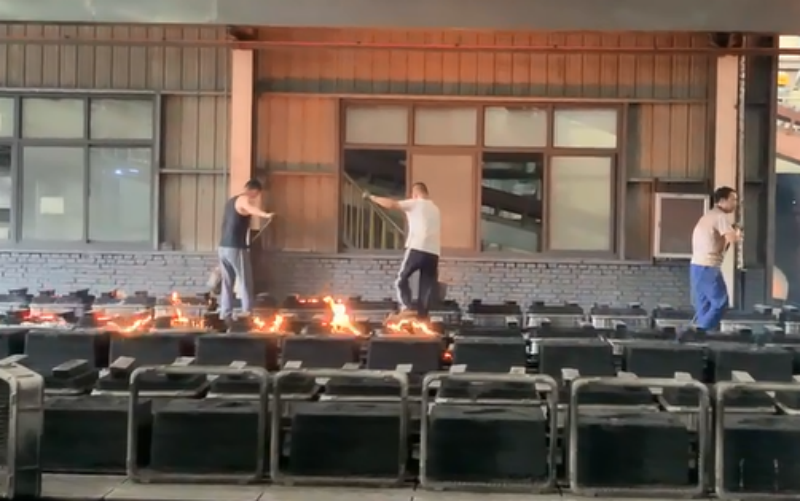
کارگران قالبهای بالایی و پایینی را روی صفحه تخت قرار میدهند، جعبه ماسه را روی آن قرار میدهند، آن را با ماسه پر میکنند، فشرده میکنند و آن را صاف میکنند. سپس قالبهای بالایی و پایینی را روی هم قرار میدهند و آنها را محکم میکنند و پس از ریختن آهن مذاب، در یک مرحله شکل میگیرند.
هر کارگر میتواند به طور متوسط روزانه ۳۰۰ کیلوگرم اتصالات لوله تولید کند، زیرا تعویض مکرر قالب نه تنها بر برنامه تولید کارخانه تأثیر میگذارد، بلکه مستقیماً بر میزان تولید کارگران نیز تأثیر میگذارد.
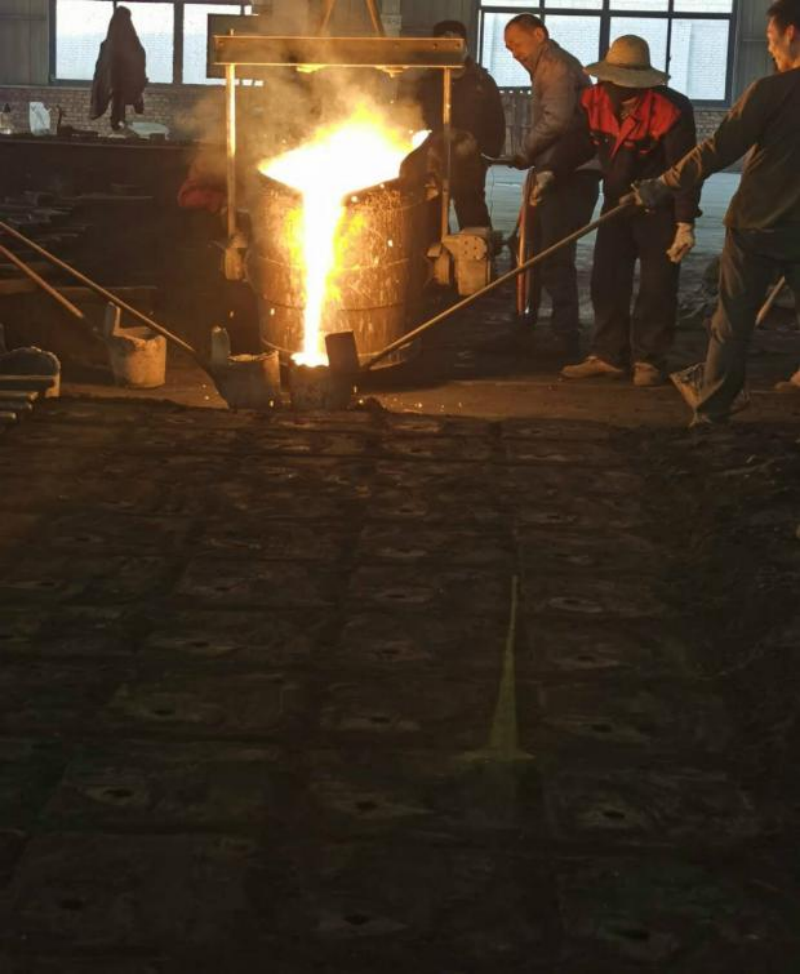
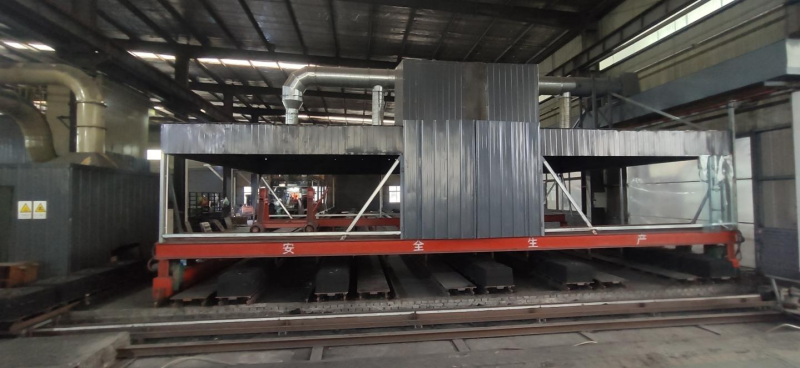
خط تولید لوله خودکار، ریختن دستی
در مقایسه با فرآیند ریختهگری ماسهای دستی سنتی، بزرگترین ویژگی آن این است که میتواند مصرف نیروی انسانی و منابع مادی را به حداقل برساند و راندمان تولید را به حداکثر برساند، و تضمین کند که کیفیت محصول مطابق با استانداردها و مشخصات یکسان است، که میتواند راندمان تولید را تا حد زیادی بهبود بخشد و چرخه تولید محصول را کوتاه کند.
3. سنگ زنی دستی
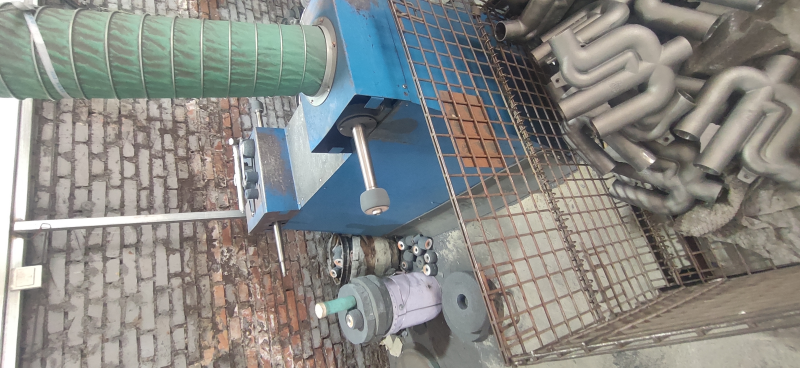
با فرض اطمینان از ابعاد خارجی قطعات، کارگران باید با سنگزنی، دروازهها، برآمدگیها، برآمدگیها، پلیسهها و ماسه قالبگیری روی سطح را از بین ببرند. همچنین باید کمبود گوشت ناشی از ریختهگری ناکافی، سوراخهای کلید یا تمیز کردن ماسه تعمیر شود. قبل از پاشش بعدی، مطمئن شوید که ناخالصیهای روی سطح ریختهگری تمیز و صیقل داده شدهاند.
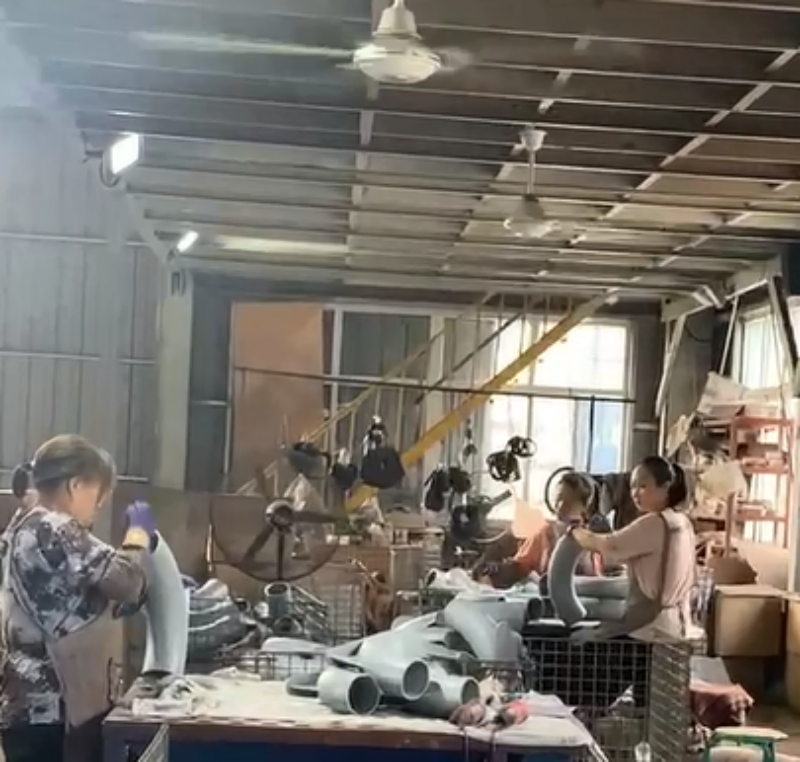
۴. پرداخت دیوار خارجی،سنگ زنی دیواره داخلی،سنگ زنی ریز
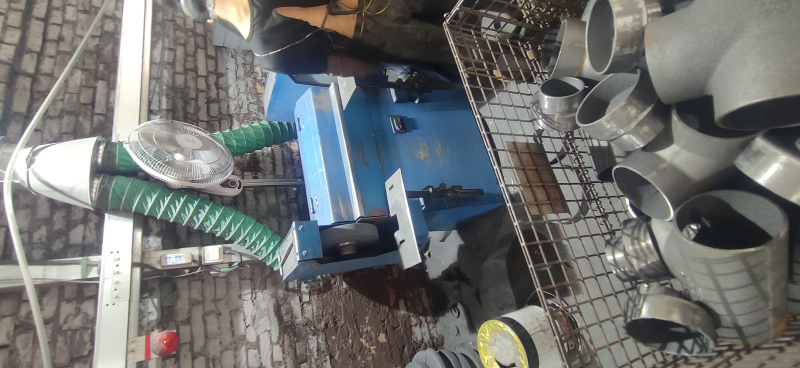
5. رنگ آمیزی، پوشش پودری، بسته بندی
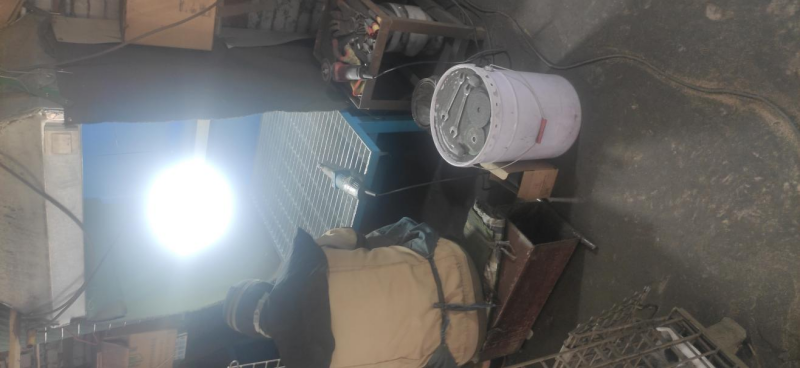
غوطهوری در رنگ: باید اتصالات لوله را تا دمای ۷۰-۸۰ درجه سانتیگراد گرم کنید و رنگ اپوکسی را اسپری کنید.
اسپری پودری: قبل از اسپری کردن پودر اپوکسی، باید اتصالات لوله را تا دمای ۱۸۰ تا ۲۰۰ درجه سانتیگراد گرم کنید.